

珀瑞克 PMT-380 高端超声波测厚仪:以 0.001mm 分辨率,定义精密测厚新标杆
2026-10-22


航空航天零部件如何进行无损检测?涡流与超声波检测应用指南
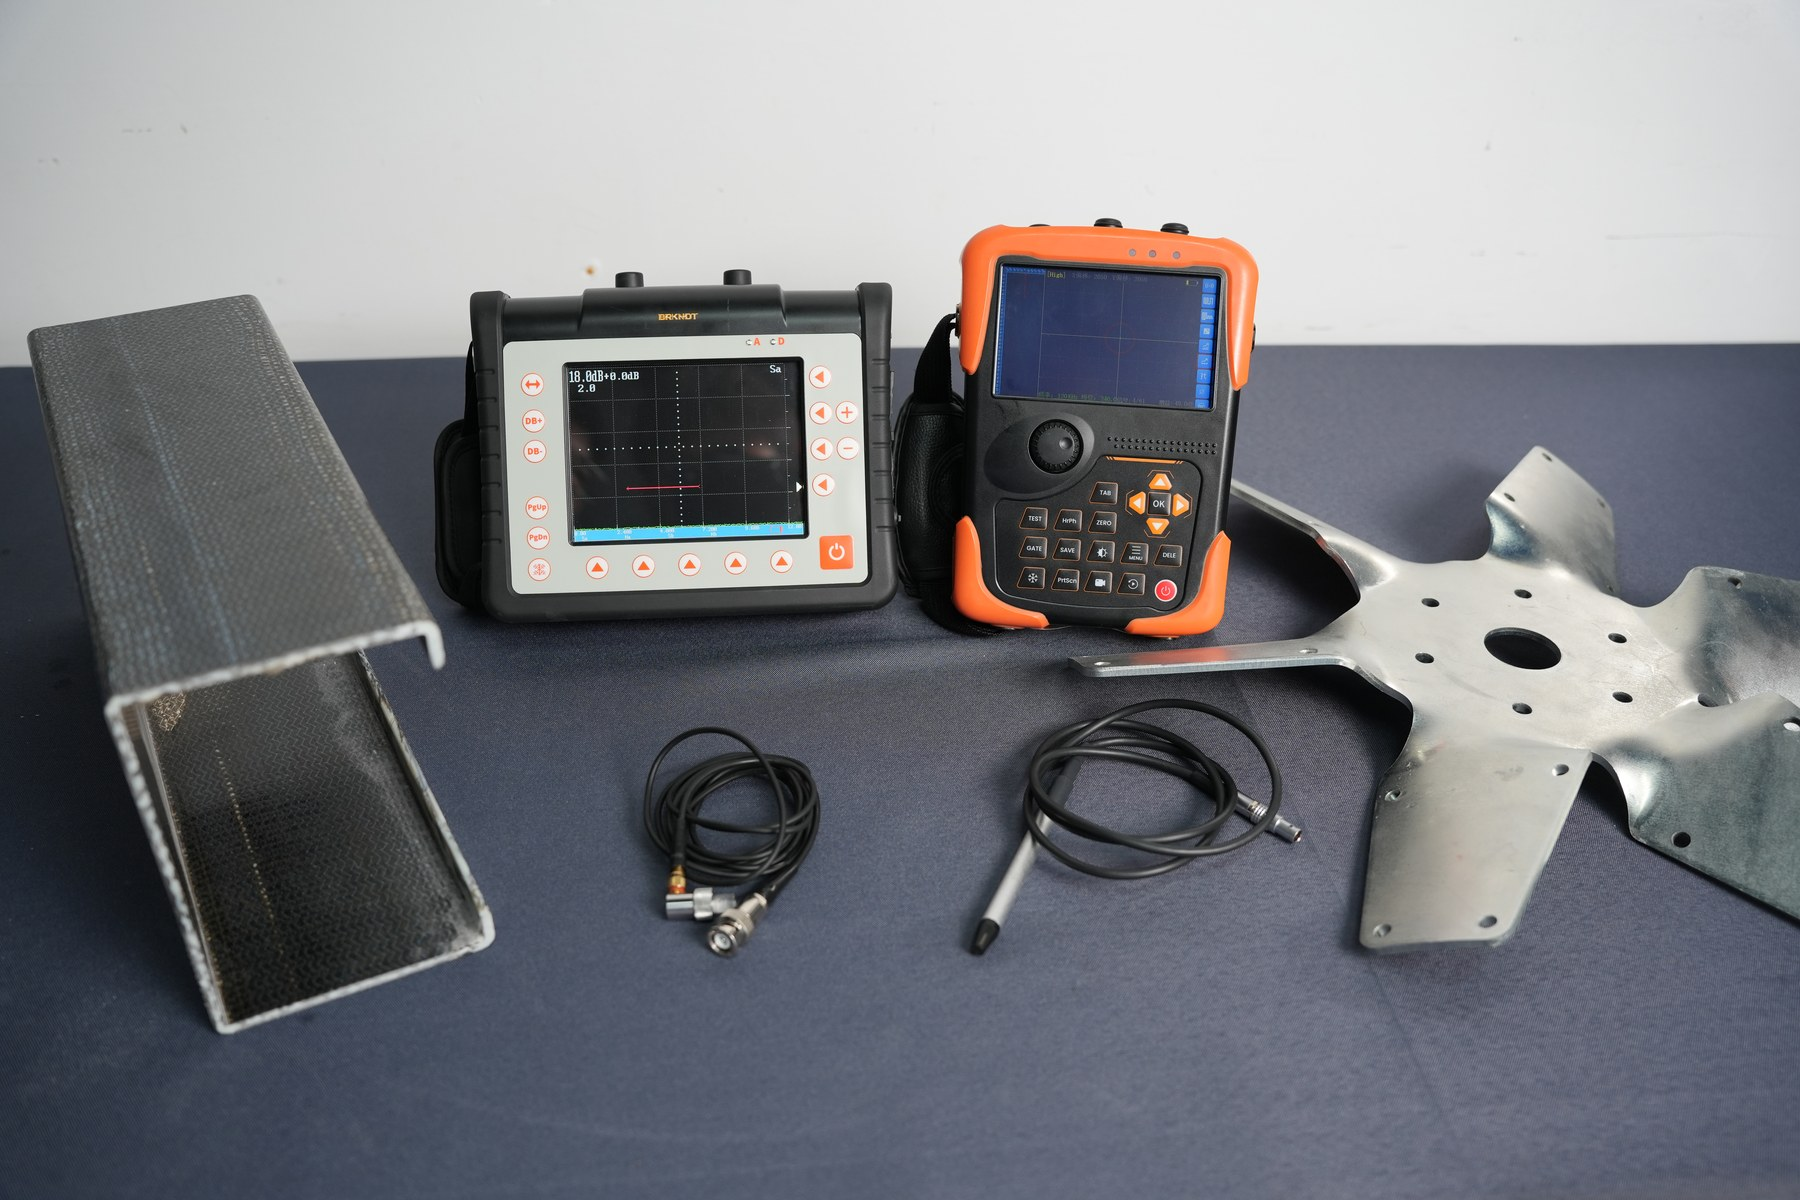
航空航天零部件没有单一通用的无损检测方法。方法选择应从材料、预期缺陷位置、零部件几何和检测要求出发:对于合适的导电材料,涡流检测(ECT)主要用于表面及近表面区域;对于声学传播条件适用的材料,超声波检测(UT)可用于评估内部反射体或不连续性。本文结合两组代表性演示,说明 ECT 与 UT 的选择逻辑、实际操作步骤和信号复核方法。
| 应用边界:本文使用的是代表性演示样件,并非经确认的真实航空零部件;本次演示不构成航空认证、验收或第三方检测报告,也不涉及自动化产线、机器人扫描或系统集成能力。 |
1. 为什么航空航天零部件需要按任务选择 NDT 方法?
航空航天零部件可能采用铝合金、钛合金、高温合金、高强度钢、碳纤维复合材料(CFRP)等不同材料。材料电磁特性、声学特性、厚度和几何结构不同,预期关注的不连续性也可能位于表面、近表面或材料内部,因此不能仅凭“航空零部件”这一名称直接确定检测方法。
更实用的选型顺序是:材料 → 预期缺陷位置 → 零部件几何 → 检测要求 → 检测方法 → 探头与参数。先确认需要解决的检测问题,再选择 ECT、UT 或其他适用方法。
2. 航空航天零部件常见的检测对象有哪些?
下表为航空航天 NDT 的常见应用背景,用于帮助理解方法选择;其中 PAUT、TFM、MT、PT、VT 等并非本次实际演示方法。
| 零部件/区域 | 常见材料 | 关注的不连续性 | 行业常用方法 |
| 紧固件孔及孔边区域 | 铝合金、钛合金、CFRP 等 | 孔边疲劳裂纹、微裂纹、孔内壁损伤、复合材料孔周不连续性 | ECT、PAUT/TFM、PT、目视/内窥镜 |
| 蒙皮及薄壁导电金属件 | 铝合金、钛合金等 | 表面/近表面裂纹、腐蚀相关异常、局部材料状态变化 | ECT、UT、VT |
| 起落架/轮毂等承力金属件 | 高强度钢、钛合金、铝合金 | 疲劳裂纹、表面/近表面不连续性、内部异常 | MT、ECT、UT |
| 叶片或盘类金属件 | 高温合金、钛合金等 | 表面/近表面裂纹类不连续性、内部异常 | ECT、PAUT、PT |
| 锻件或厚壁承力件 | 高强度钢、钛合金、高温合金 | 内部裂纹、夹杂物、白点等 | UT、MT |
| 焊接及连接区域 | 铝合金、钛合金、高温合金、复合材料等 | 裂纹、未焊透、气孔、夹渣等 | UT/PAUT、ECT、PT、VT |
3. ECT 和 UT 应该如何选择?
最先需要判断的是预期关注区域位于表面/近表面,还是材料内部。ECT 和 UT 并不是相互替代的“优劣选择”,而是针对不同材料条件和检测区域的两类方法。
| 选择因素 | 涡流检测 ECT | 超声波检测 UT |
| 材料条件 | 合适的导电材料 | 取决于材料是否适合超声传播 |
| 主要关注区域 | 表面及近表面 | 材料内部 |
| 耦合条件 | 通常不需要液体耦合剂 | 本次接触式 UT 使用油性耦合剂 |
| 几何影响 | 边缘、曲率、提离等会影响响应 | 曲面、厚度、声程及几何回波等会影响结果 |
| 探头选择 | 结合材料、检测区域、频率与几何 | 结合材料、厚度、目标位置、频率与声束 |
| 信号解释 | 结合相位、幅度、提离、电导率和参考响应 | 结合回波位置、幅度、声程、几何和校准条件 |
| 本次演示 | 叶片类金属代表性样件表面区域 | 约 5 mm CFRP 代表性样件内部区域 |
4. 代表性叶片类金属样件的涡流检测演示
本次使用具有叶片类几何特征的代表性金属样件进行涡流检测演示。样件为模拟/代表性样件,不写作真实航空发动机叶片。技术资料确认该样件导电、不导磁,厚度约 15 mm,表面状态良好,检测目标为表面区域。
| 项目 | 本次演示配置 |
| 设备 | MATE-80 涡流探伤仪 |
| 探头 | 点式涡流探头 |
| 样件 | 叶片类导电非铁磁性金属代表性样件 |
| 样件厚度 | 约 15 mm |
| 检测频率 | 120 kHz(本次设置,不作为通用航空叶片频率) |
| 对比试样 | 人工刻槽 0.1 / 0.2 / 0.4 / 0.6 mm |
| 参考口径 | 以 0.1 mm 人工刻槽响应作为本次判定/报警参考 |
| 扫查方式 | 全面、匀速扫查;出现指示后重复定位并复核 |
4.1 为什么使用点式探头和人工刻槽对比试样?
本次选用点式涡流探头,主要考虑其探头尺寸较小、便于接近不同狭小位置和表面区域,同时可用于本次表面扫查。实际探头选择仍应根据材料、电导率、目标区域、频率和几何条件确定。
正式扫查前使用带已知人工刻槽的对比试样建立参考响应。本次对比试样包含 0.1 mm、0.2 mm、0.4 mm 和 0.6 mm 人工刻槽。这里的尺寸只描述对比试样中的人工刻槽,不能写成代表性叶片样件上的真实裂纹尺寸,也不能据此宣称仪器对所有航空材料具有相同的最小可检能力。
4.2 本次 120 kHz 设置如何理解?
本次涡流检测频率设置为 120 kHz,技术记录中结合 NB/T 47013.6 相关检测经验进行设置。该频率仅对应本次样件、探头和检测条件,不是航空叶片的固定标准频率。频率选择通常还需要考虑材料电导率、预期检测深度、探头特性、几何和表面状态。
4.3 涡流检测的实际操作流程
Step 1|确认样件材料特性和目标区域,明确本次关注表面区域。
Step 2|选择点式涡流探头和人工刻槽对比试样。
Step 3|使用对比试样完成校准/平衡,并建立参考响应。
Step 4|确认表面状态,控制探头与表面的相对位置;本次技术记录包含约 1 mm 提离条件及表面粗糙度不超过 3.2 μm 的要求。
Step 5|以本次 120 kHz 设置进行全面、匀速扫查,保持方向、速度和探头距离尽量稳定。
Step 6|出现信号变化后在同一区域重复扫查,确认响应是否可重复。
Step 7|改变扫查方向或与参考区域进行复核,并结合对比试样、材料和几何条件解释指示。
Step 8|记录本次使用的参数、信号及复核结论。
4.4 哪些因素可能影响涡流响应?
涡流信号不是“出现变化就等于裂纹”。提离变化、表面粗糙度、电导率不均、边缘效应以及环境磁场或静电等因素都可能改变响应。表面粗糙度在这里主要影响探头与工件表面的相对距离和信号稳定性,而不是“耦合剂耦合”。
| 信号解释原则:发现信号变化 → 重复定位 → 改变方向或位置复核 → 结合参考试样、材料、几何和检测工艺解释。未经可靠验证,不将单次信号直接定性为自然裂纹。 |
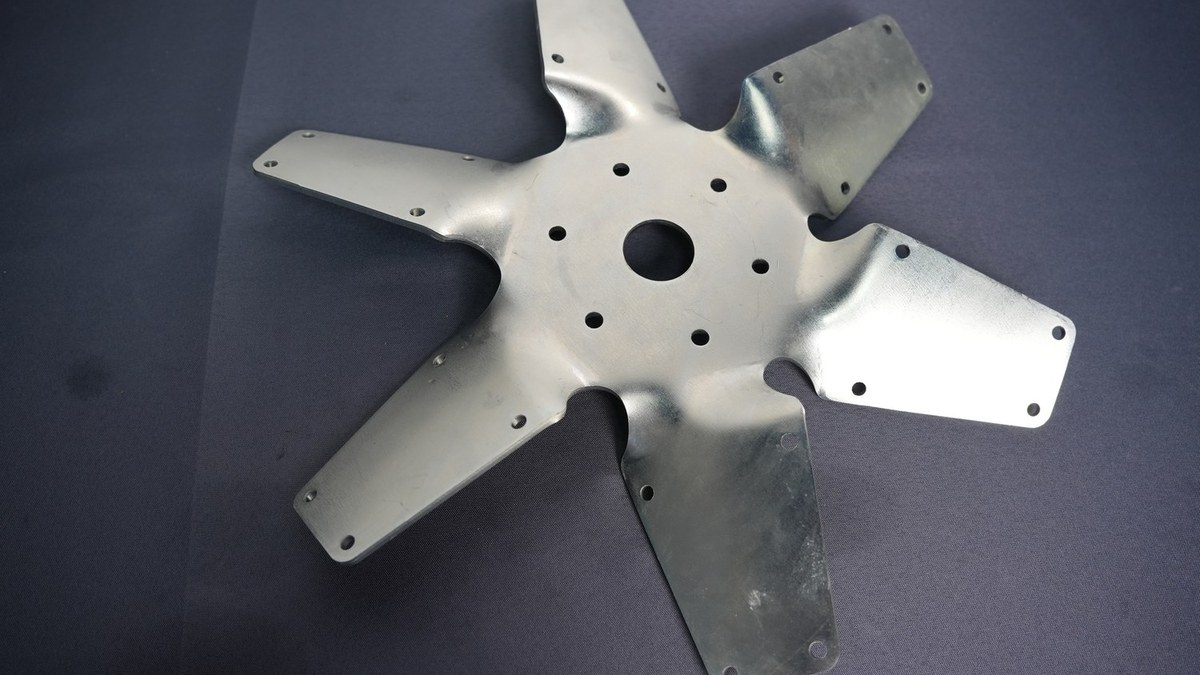
图 2 叶片类金属代表性样件
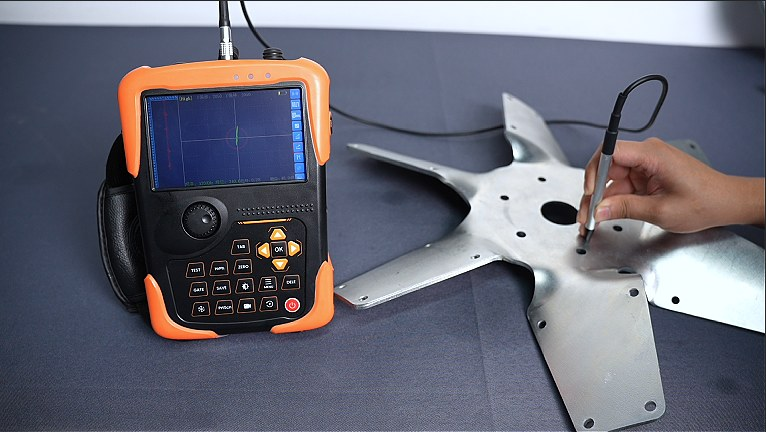
图 3 MATE-80 点式探头涡流扫查
5. 约 5 mm 碳纤维复合材料的超声波检测演示
本次使用约 5 mm 厚的碳纤维复合材料代表性样件进行接触式超声波检测演示。样件表面较光滑,检测目标为内部反射体或不连续性。正文不将该样件写成真实飞机 CFRP 结构件,也不根据单次 A 扫描波形直接命名具体缺陷类型。
| 项目 | 本次演示配置 |
| 设备 | Anyscan31 超声波探伤仪 |
| 探头 | DA2.5P10FS10 双晶直探头 |
| 样件 | 碳纤维复合材料代表性样件 |
| 厚度 | 约 5 mm |
| 耦合剂 | 油性液体 |
| 校准/设置 | 技术记录以 NB/T 47013.3-2023 作为相关参考;声速、声程、零点等按实际测试设置 |
| 扫查方式 | 全覆盖扫查 |
| 复核方式 | 发现回波变化后改变位置或方向进行多方向复核 |
5.1 为什么使用 DA2.5P10FS10 双晶直探头?
双晶直探头的发射与接收晶片分开,在合适的焦区和检测条件下有利于近表面或薄壁区域的回波观察。本次选择 DA2.5P10FS10 是针对约 5 mm 碳纤维复合材料代表性样件进行的实际配置,不作为所有 CFRP 工件的通用探头推荐。
5.2 为什么需要耦合剂和校准?
本次属于接触式 UT,使用油性液体作为耦合剂,以减少探头与样件表面之间空气间隙对声能传入的影响。技术记录中以 NB/T 47013.3-2023 作为相关校准/操作参考之一,实际声速、声程、零点等参数按本次样件和检测状态设置。正文不补写未记录的固定数值。
| 标准引用边界:NB/T 47013.3-2023 在本文仅作为本次技术记录中的相关操作/校准参考,不表述为航空 CFRP 国际验收标准,也不据此宣称本次演示满足适航认证。 |
5.3 碳纤维复合材料 UT 需要注意什么?
碳纤维复合材料具有层状结构和各向异性,材料内部结构差异可能影响超声传播、衰减和回波形态。本次技术资料同时记录了表面不均、内部疏松等可能影响信号解释的因素。由于未提供具体铺层、树脂体系、纤维方向和衰减数据,正文不对这些参数作进一步推断。
5.4 超声波检测的实际操作流程
Step 1|确认碳纤维复合材料样件、约 5 mm 厚度和目标区域。
Step 2|连接 Anyscan31 与 DA2.5P10FS10 双晶直探头。
Step 3|根据样件实际状态完成声程、灵敏度及相关参数设置。
Step 4|在检测表面施加油性耦合剂,保持探头接触稳定。
Step 5|按照规定路径进行全覆盖扫查,同时观察 A 扫描回波。
Step 6|发现较明显或异常响应后重新定位,寻找可重复的回波变化。
Step 7|改变探头位置或扫查方向进行多方向复核。
Step 8|结合材料声学特性、几何、校准条件和检测工艺解释回波。
5.5 A 扫描上的波峰是否就代表缺陷?
不是。A 扫描中的波峰或回波变化首先应作为“指示(indication)”或“反射(reflection)”来处理。回波既可能来自材料内部不连续性,也可能与几何反射、材料声学特性、耦合状态或表面条件有关。
| 回波解释原则:异常回波 → 定位 → 重复扫查 → 改变方向/位置复核 → 结合材料、几何、校准和检测工艺解释。仅凭单次波峰,不直接定性为分层、脱粘、裂纹、孔隙或夹杂。 |

图 4 约 5 mm CFRP 代表性样件
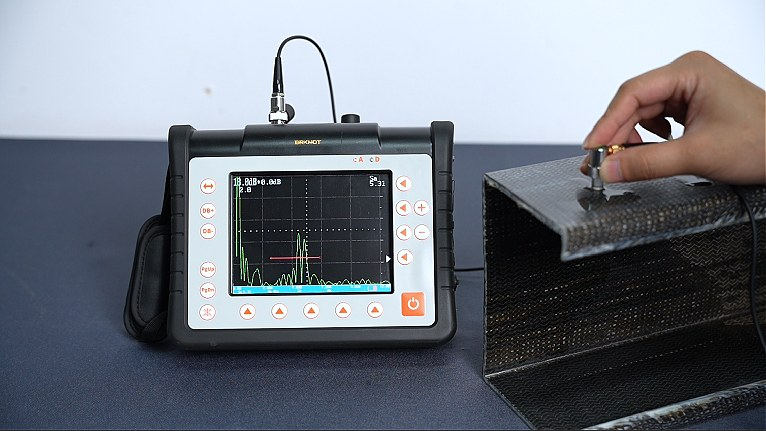
图 5 Anyscan31 对 CFRP 代表性样件进行 A 扫描扫查
6. 航空航天 NDT 方案应该如何确定?
选型时不建议从“哪台仪器最好”开始,而应先把检测任务拆成可确认的工程条件。下面的顺序可以同时用于技术评估和海外客户询盘初筛。
| 确认维度 | 需要回答的问题 |
| 材料 | 是否导电?声学传播条件如何? |
| 厚度 | 薄壁、厚壁或局部变厚/变薄? |
| 几何 | 平面、曲面、孔边、狭小位置还是复杂结构? |
| 预期缺陷位置 | 表面/近表面,还是材料内部? |
| 检测区域可达性 | 探头是否能够稳定到达并覆盖目标区域? |
| 表面状态 | 粗糙度、涂层、污染或曲率是否影响检测? |
| 耦合条件 | 接触式 UT 是否可以使用耦合剂? |
| 检测要求 | 需要发现/定位、重复性验证,还是进一步定量评估? |
在这些条件明确后,再匹配检测方法、仪器、探头、参考试样和参数。对于无法仅凭文字判断的工件,可结合样件、图纸或现场照片进一步评估。
7. 常见问题 FAQ
1. 航空航天零部件裂纹检测应该选择哪种 NDT 方法?
没有单一方法适用于所有情况。对于合适导电材料的表面及近表面裂纹类不连续性,可优先评估 ECT;对于材料内部反射体或不连续性,可评估 UT。最终选择取决于材料、预期缺陷位置、几何和检测要求。
2. 涡流检测适合哪些航空航天零部件?
ECT 适用于合适的导电材料,可用于表面及近表面区域评估。实际适用性还需要结合材料电导率、几何、探头可达性、表面状态和目标缺陷位置确认。
3. 涡流检测可以检测较深的内部缺陷吗?
ECT 的主要优势在表面及近表面区域,有效检测深度受频率、材料电导率、探头和提离等因素影响。若目标位于较深内部区域,应评估 UT 或其他更适合的方法。
4. 碳纤维复合材料可以使用超声波检测吗?
在探头、频率、耦合和检测工艺适用的条件下,UT 可用于 CFRP 内部区域评估。层状结构、各向异性和衰减会影响传播和回波解释,因此需要针对具体样件设置和验证。
5. 为什么涡流检测要使用对比试样?
对比试样用于在已知条件下建立参考响应,使后续扫查中的信号变化能够与参考信号进行比较。本次 0.1/0.2/0.4/0.6 mm 数值只表示对比试样人工刻槽,不代表实际工件缺陷尺寸。
6. 为什么不能把 A 扫描波峰直接判断为裂纹?
因为回波可能来自真实不连续性,也可能来自几何反射、材料特性、耦合或表面状态变化。需要定位、重复扫查、改变方向/位置复核,并结合校准和工艺条件解释。
7. 几何形状为什么会影响 ECT 和 UT?
复杂曲率、边缘、孔位和狭小区域会影响探头姿态、可达性和信号传播。实际检测时通常需要调整探头、扫查路径或检测参数,并通过重复复核排除几何干扰。
8. 代表性演示结果能否作为航空适航认证或验收依据?
不能。本次仅用于展示设备、探头、校准、扫查和信号复核的应用逻辑,不构成航空认证、验收或第三方检测结论。
8. 结论:先确定检测任务,再选择方法与探头
航空航天零部件无损检测没有单一通用方法。对于合适导电材料,ECT 主要解决表面及近表面检测问题;对于声学条件适用的材料,UT 可用于内部反射体或不连续性评估。本次两组代表性演示的重点,不是证明某一种方法“更好”,而是展示材料、预期缺陷位置、几何和检测要求如何共同决定方法、探头和参数。
如需评估具体工件,可提供材料、厚度、几何结构、目标检测区域、预期缺陷位置/类型、表面状态和检测要求。BRKNDT 可据此协助匹配检测方法、仪器和探头配置。
| 发布边界:代表性检测演示不构成航空认证或验收,也不能替代具体航空检测程序、适用标准或用户自身的验收规范。 |


